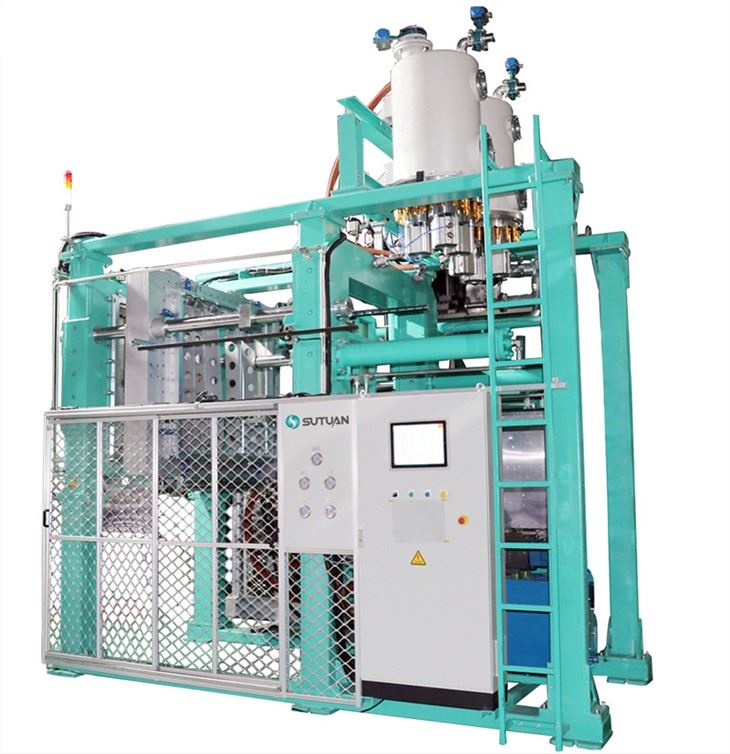
Bir paketleme tesisi, köpük parça fabrikası veya hatta özel EPS şekilleri üreten küçük bir atölye işletiyorsanız, muhtemelen şekil kalıplama makinenize bakmış ve "Parçaları preslemeye başlamadan önce ne kadar beklemem gerekiyor?" diye düşünmüşsünüzdür. Bu ön ısıtma süresi yalnızca rastgele bir sayı değildir; tutarlı parça kalitesi, enerji maliyetleri ve üretim programınızı yolunda tutmak için yap ya da bitir. On yılı aşkın bir süredir şekil kalıplama makineleri tedarik eden biri olarak bu soruyu her zaman alıyorum ve cevap herkese uygun değil.
İlk olarak, "ön ısıtmanın" bir şekil kalıplama makinesi için gerçekte ne yaptığı konusunda aynı noktaya değinelim. Makinenin ana parçaları (ısıtma plakalarını, buhar hatlarını ve kalıbın kendisini düşünün) ortam sıcaklığında başlar. Ateşlerseniz ve hemen kalıplamaya başlarsanız, metal bileşenler ısıyı buhardan çok hızlı tükettiği için ilk birkaç parça dengesiz, az kürlenmiş veya garip yüzey dokusuna sahip olacaktır. Ön ısıtma, bu parçaları sabit bir sıcaklığa getirir, böylece her atışta aynı eşit ısı elde edilir; bu da daha az hurda, daha az yeniden işleme ve daha mutlu müşteriler anlamına gelir.
Şimdi rakamlara geçelim ancak bunların genel kurallar olduğunu unutmayın. Gerçek zamanınız pek çok faktöre bağlı olarak değişecektir: makine boyutu, kalıbın karmaşıklığı, ham madde türü ve hatta tesisinizin ortam sıcaklığı. Küçük masaüstü tarzı şekil kalıplama makineleri için (biliyorsunuz, küçük özel köpük parçalar veya test çalışmaları için kullanılanlar), ön ısıtma genellikle 15 ila 30 dakikadır. Bu makinelerin merdaneleri daha küçüktür, buhar boruları daha azdır, dolayısıyla daha hızlı ısınırlar. Çoğu paketleme atölyesinin EPS köpük kutular için kullandığı orta büyüklükteki makineler 30 ila 60 dakika arasında çalışır. Yalıtımlı paneller veya büyük otomotiv köpük parçaları üreten büyük endüstriyel üniteler, 60 ila 120 dakika sürebilir; kalıp çok büyükse veya karmaşık dahili özelliklere sahipse bazen daha da uzun sürebilir.
Durun ama gelin bu sayıları boşa çıkaran değişkenleri inceleyelim, çünkü yeni operatörlerin çoğu burada hata yapıyor. İlk olarak, hammaddeler. Standart polistiren boncuklar kullanıyorsanız ön ısıtma süresi daha kısadır, değil mi? Ancak yangına dayanıklı polistiren granüllerle çalışıyorsanız, bunların biraz daha fazla zamana ihtiyacı vardır. Granüllerdeki alev geciktirici katkı maddeleri ısı transferini yavaşlatır, bu nedenle boncukların eşit şekilde genişlediğinden ve tamamen kürlendiğinden emin olmak için taban ön ısıtma sürenize 10 ila 15 dakika eklemek isteyeceksiniz. Bu nedenle müşterilere her zaman ön ısıtma programını kilitlemeden önce malzeme özelliklerini iki kez kontrol etmelerini söylerim; makinelerine özel malzeme seçen müşterilerimiz için yangın geciktirici polistiren granül hammaddesi üzerine tam bir bölümümüz olmasının bir nedeni var.
Daha sonra kalıp boyutu ve tasarımı. Küçük bir köpük kutu için basit bir kalıp, düzinelerce pim, iç havalandırma veya karmaşık konturlara sahip bir kalıba göre çok daha hızlı ön ısıtma yapacaktır. Bu küçük yarıklar havayı hapseder, dolayısıyla ısının nüfuz etmesi daha uzun sürer. Geçen yıl, basit bir dikdörtgen köpük kutu kalıbından 12 dahili kesikli koruyucu kılıf için özel bir kalıba geçiş yapan bir müşterim vardı; ön ısıtma süresini çok erken kesti ve kasanın yarısının yetersiz kürlenmesiyle sonuçlandı, bu da ona 200 kötü parçaya ve geç siparişe mal oldu. Kalıbınızın gerçek tasarımını hesaba kattığınızda bu tür hatalardan kaçınırsınız.
Sonra makinenizin yaşı ve bakımı var. Temiz buhar hatlarına sahip ve sızıntı valfleri olmayan, bakımlı bir şekil kalıplama makinesi, eski, ihmal edilmiş, ölçekli borulara sahip bir makineden 10 ila 15 dakika daha hızlı ön ısıtma yapacaktır. Buhar hatlarının iç kısmındaki kireçlenme yalıtkan gibi davrandığından ısı o kadar kolay geçemez. Makineniz birkaç gündür boşta duruyorsa, fazladan 10 dakikaya daha ihtiyacınız olabilir; metal parçalar soğuk kalır, bu nedenle daha uzun boşta kalma süresi, her şeyi ısıya getirmek için daha fazla zaman anlamına gelir.
Durun, ayrıca yeni operatörlerin kullandığını gördüğüm ortak bir kısayoldan da bahsedelim: "zaman kazanmak" için ön ısıtmanın bir kısmını atlamak. Bunu yapma. Koşunuzun başlangıcını hızlandırıyormuşsunuz gibi görünebilir, ancak kötü ilk kısımlarda ön ısıtmada tasarruf ettiğinizden daha fazla malzemeyi boşa harcayacaksınız. Ön ısıtmayı 20 dakika kadar kesmeyi deneyen ve ilk 500 parçada %15 hurda oranı elde eden müşterilerim oldu. Bu, fazladan 20 dakika beklemekten çok daha pahalı. Bunun yerine, temel ön ısıtma sürenizi belirledikten sonra, bunu biraz değiştirebilirsiniz; örneğin daha küçük bir parti çalıştırıyorsanız, 10 dakikalık bir azaltma uygundur, ancak yalnızca önce küçük bir numuneyle test ettiyseniz.
Şimdi bunu tedarik ettiğimiz makinelere bağlayalım çünkü farklı ihtiyaçlar için farklı kurulumlarla çalışıyoruz. Örneğin, EPS köpük kutu kalıplama makinemiz, standart ambalaj parçalarının yüksek hacimli çalışmaları için tasarlanmıştır. Çoğu standart köpük kutu kalıbı için ön ısıtma süresi 45 dakikaya kalibre edilmiştir, ancak farklı bir kalıba geçiyorsanız makinenin kontrollerini kullanarak kolayca ayarlayabilirsiniz. Dijital kontrol sistemi kullanan QDCS eps kalıplama makinemiz için, ön ısıtma süresini doğrudan makinenin programına programlayabilirsiniz, böylece vardiyanızdan önce otomatik olarak ısınmaya başlar; artık hazır olmasını beklemek zorunda kalmazsınız. Bu, birden fazla vardiya çalıştıran atölyeler için büyük bir kazanç, çünkü gece vardiyası sırasında veya molalar sırasında makineye ön ısıtma yaptırabilirsiniz, böylece ekip geldiğinde üretim başlar.
Ayrıca, özel, düşük hacimli parçalar için Strafor kalıplama makinesi kullanıyorsanız, ön ısıtma süreniz biraz daha esnek olabilir çünkü günde binlerce parça çalıştırmıyorsunuz. Ancak o zaman bile, parçaların tutarlı çıkmasını sağlamak için küçük kalıplar için en az 20 dakikalık bir ön ısıtma öneririm. Polistiren Şekil Kalıplama Üretim Hattımız gibi tam bir üretim hattına yatırım yapıyorsanız, tüm sistemin ön ısıtması koordine edilir; hattın kontrolleri tüm ısıtma elemanlarını sizin için senkronize ettiğinden, makinenin bir kısmını ısıtıp diğerini ihmal etme konusunda endişelenmenize gerek yoktur. Tam üretim hatlarının yüksek hacimli mağazalar için bu kadar popüler olmasının nedenlerinden biri de budur; ön ısıtma ve diğer proses adımlarında tahminlerin çoğunu üstlenirler.
Durun, sürekli ortaya çıkan birkaç uç duruma değinelim. Peki ya kışın kuzey iklimindeki bir depo gibi soğuk bir tesiste çalışıyorsanız? Ortam sıcaklığı düştüğü için makinenizin metal parçaları çalışmaya başlarken daha soğuk olur ve buhar, basıncı daha hızlı kaybeder. Bu durumda ön ısıtma sürenize 10 ila 15 dakika ekleyin. Geçen yıl Kanada'da, yazın makinesini 30 dakikalık bir ön ısıtmayla çalıştıran bir müşterim vardı, ancak Ocak ayında bu süreyi 50 dakikaya çıkarmak zorunda kaldı, aksi halde parçaları yetersiz kürlenmişti. Bu basit bir ayardır, ancak büyük bir fark yaratır.
Başka bir uç durum: İşlenmemiş boncuklar yerine geri dönüştürülmüş EPS boncuklar kullanıyorsanız. Geri dönüştürülmüş boncuklar biraz daha fazla neme sahiptir, bu nedenle ısıyı farklı şekilde emerler. Makine ısındıkça buharlaşan ekstra nemi hesaba katmak için 5 ila 10 dakikalık ön ısıtma süresi eklemek isteyeceksiniz. Boncuklardaki nem, parçalarda buhar ceplerine neden olabilir; bu nedenle, nemin kusurları önlemesi için makinenin uygun şekilde önceden ısıtıldığından emin olun.
Ayrıca ön ısıtma sürenizin doğru olup olmadığını nasıl test edebileceğinizden de bahsedelim. En kolay yol, 5 ila 10 parçadan oluşan bir test partisi çalıştırmaktır. Eşit yoğunluk olup olmadığını kontrol edin; bazı parçalar farklı bölgelerde daha hafif veya daha ağırsa veya yüzey pürüzsüz bir yüzey yerine grenli bir dokuya sahipse, daha fazla ön ısıtmaya ihtiyacınız vardır. Parçalar çok hızlı kuruyorsa ve sert, kırılgan bir his veriyorsa, çok fazla ön ısıtma yapmış olabilirsiniz, ancak bu nadirdir. Çoğu zaman operatörler ön ısıtmanın çok fazla değil çok az olduğu yönünde hata yaparlar.
Şimdi, bu bir alıcı olarak sizin için neden önemli? Şekil kalıplama makinesi pazarındaysanız, ön ısıtma süresini sormak yalnızca rastgele bir soru değildir; makinenin ne kadar verimli olduğunu gösterir. Daha kısa ön ısıtma süresine sahip bir makine yalnızca daha hızlı koşmanızı sağlamaz; aynı zamanda daha az enerji kullanır. Metali ve buharı ısıtmak güç gerektirir, bu nedenle buhar israf etmeden eşit şekilde ön ısıtma yapmak üzere tasarlanmış bir makine elektrik faturalarınızı düşürür. Bu uzun vadede büyük bir tasarruf.
Müşterilerime her zaman potansiyel tedarikçilere, aradıkları belirli makineler için önerilen ön ısıtma sürelerini sormalarını ve makinenin yalıtımlı plakalar veya verimli buhar sistemleri gibi özelliklere sahip olup olmadığını sormalarını söylerim. Bu özellikler ön ısıtma süresini kısaltır. Örneğin, tedarik ettiğimiz QDCS eps kalıplama makinesi yalıtımlı ısıtma plakalarına sahiptir, bu nedenle ısıyı daha iyi muhafaza eder ve eski model makinelere kıyasla ön ısıtma süresini %15 azaltır. Bu, sizin için daha fazla üretim süresi ve daha az maliyet sağlayan bir ayrıntıdır.
İşleminiz için hangi ön ısıtma süresinin doğru olduğundan hâlâ emin değilseniz tahminde bulunmayın. Farklı endüstrilerdeki yüzlerce tesisle çalıştık; böylece makine boyutunuza, kalıplarınıza ve malzemelerinize göre doğru zamanı hesaplamanıza yardımcı olabiliriz. İster yeni başlıyor ve ilk şekil kalıplama makinenizi satın alıyor olun, ister daha yüksek hacim için yeni bir hatta yükseltme yapıyor olun, size bu konuda rehberlik etmek için buradayız.
Durun, büyük resme geri dönelim. Ön ısıtma süresi bir kere belirleyip unutacağınız bir sayı değildir. Bu, tesisinizdeki her kalıp değişimine, her malzeme değişimine, her mevsimsel değişime uyum sağlayan bir süreçtir. Doğru olanı yapmak için zaman ayırmak, daha az kötü parça, daha az arıza süresi ve her seferinde tutarlı köpük ürünleri alan daha mutlu müşteriler anlamına gelir.
Güvenilir bir şekil kalıplama makinesi arıyorsanız veya özel kurulumunuz için ön ısıtma süresinin nasıl çalıştığı hakkında daha fazla bilgi edinmek istiyorsanız, üretim ihtiyaçlarınızı görüşmek üzere ekibimizle iletişime geçin. Küçük dükkanınız için kompakt bir EPS köpük kutu kalıplama makinesi, yüksek hacimli üretim için tam bir Polistiren Şekil Kalıplama Üretim Hattı veya üretiminizin daha sorunsuz çalışmasını sağlamak için gelişmiş kontrollere sahip bir QDCS eps kalıplama makinesi olsun, doğru makineyi bulmanıza yardımcı olabiliriz. Ön ısıtma süresinin bir tahmin olmasına izin vermeyin; bırakın doğru olanı yapmanıza yardımcı olalım.